|
|
| ブランド名: | CHG |
| モデル番号: | AC-28 |
| MOQ: | 1セット |
| 価格: | 100,000-300,000 USD |
| 支払条件: | T/T、D/P、D/A、L/C |
| 供給能力: | 年間10セット |
オーバーヘッドコンベア付きアルミニウム押出粉体塗装生産ライン
CHGは、表面処理、静電粉体塗装、熱硬化を統合したソリューションを必要とするメーカー向けに、カスタムアルミニウム押出粉体塗装ラインを提供します。
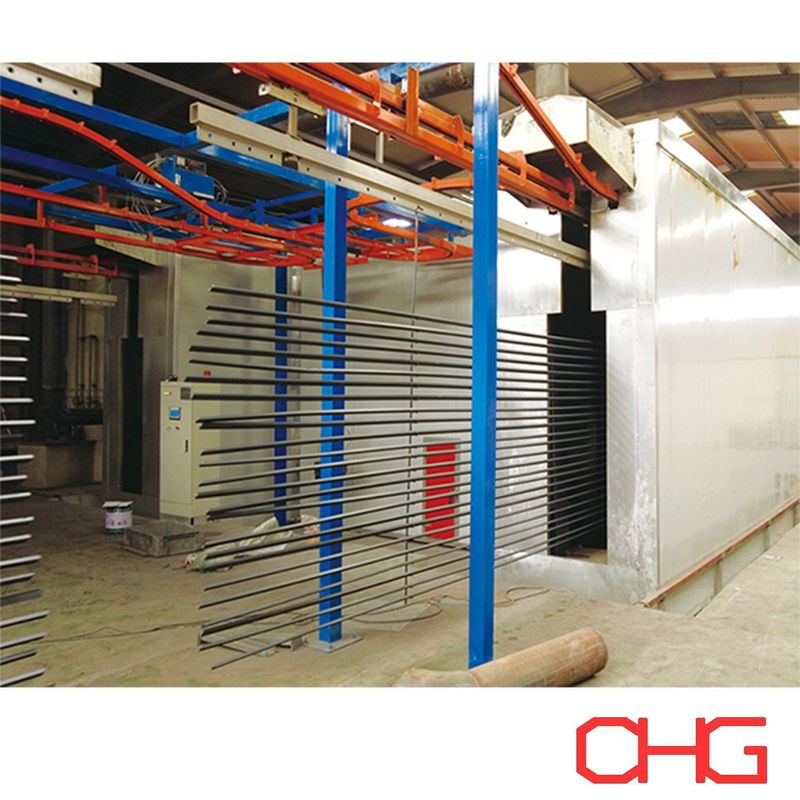
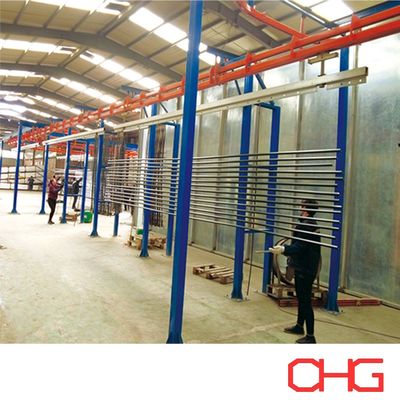
この生産ラインは、さまざまな長さと断面形状のアルミニウムプロファイルを処理するように設計されており、オーバーヘッドコンベアを使用して、塗装工程全体でワークピースを吊り下げて搬送します。手動の積み込みおよび積み下ろしステーションにより、オペレーターはさまざまなプロファイル構成を処理し、製品に応じて吊り下げ配置を調整できます。
この装置は、顧客の生産能力、アルミニウムプロファイルの寸法、塗装仕様、および工場レイアウトを中心にエンジニアリングされています。
化学前処理から最終検査まで、システムは不可欠な仕上げ作業を連携した生産プロセスに統合します。
アルミニウム押出メーカーは、窓枠、建築用プロファイル、構造用セクション、工業用部品など、幅広い製品を製造することがよくあります。
これらの製品は、長さ、肉厚、断面形状、および必要な表面仕上げが異なる場合があります。
適切な粉体塗装ラインは、コンベア間隔、ワークピースの向き、スプレーガンの配置、および硬化条件を決定する際に、これらのバリエーションを考慮する必要があります。
CHGは、すべてのプロジェクトに同一の装置寸法を適用するのではなく、実際の製品に応じて生産ライン構成を開発します。
アルミニウムプロファイルの最大長
プロファイルの幅と断面形状
個々のワークピースの重量
必要な生産能力
吊り下げの向きと間隔
塗装膜厚仕様
前処理要件
塗装色数
利用可能なワークショップの寸法
加熱エネルギーと電力供給
これらのパラメータは、装置の選定と生産ラインレイアウト開発の基礎となります。
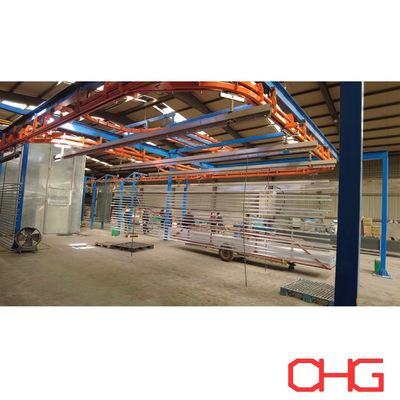
オーバーヘッドコンベアは、主要な処理セクションを接続し、アルミニウムプロファイルを生産ライン全体で搬送します。
ワークピースはカスタムハンガーから吊り下げられ、処理およびスプレー中に必要な表面にアクセスできるようにします。
コンベアは、プロファイルの寸法、吊り下げ配置、および必要な生産スループットに応じて設計されます。
重要なエンジニアリング要因には、キャリア間隔、トラックルーティング、コンベア速度、積載能力、および工場のクリア高さが含まれます。
長いアルミニウム押出品の場合、吊り下げ配置では、ワークピースの安定性と輸送中の潜在的な動きも考慮する必要があります。
オペレーターは、積み込みステーションでコンベアハンガーにアルミニウムプロファイルを配置します。
手動積み込みにより、さまざまな製品形状や生産バッチに合わせて吊り下げ配置を調整できます。
適切な治具を設計してプロファイルをサポートし、隣接するワークピース間の適切な間隔を維持できます。
硬化および冷却後、完成したアルミニウムプロファイルはコンベアから取り外されます。
積み下ろしエリアは、オペレーターが適切にアクセスできるように配置され、検査、梱包、または後続の製造工程への移送を容易にします。
| 機器 | 機能 |
|---|---|
| 積み込みステーション | アルミニウムプロファイルの手動吊り下げ |
| オーバーヘッドコンベア | 生産ステージ間の搬送 |
| 表面洗浄システム | 油や汚染物質の除去 |
| 化学前処理システム | 塗装用アルミニウム表面の準備 |
| すすぎ装置 | 化学残留物の除去 |
| 乾燥オーブン | 残留湿気の除去 |
| 粉体塗装ブース | 密閉型静電粉体塗装 |
| 粉体塗装装置 | 接地されたアルミニウム表面への粉体の塗布 |
| 粉体回収システム | 吹き付けすぎた粉体の回収 |
| 硬化オーブン | 塗膜の熱硬化 |
| 冷却セクション | 完成したプロファイルの冷却 |
| 検査エリア | 塗装品質の検証 |
| 積み下ろしステーション | 塗装済み製品の手動取り外し |
| 制御システム | 機器操作の調整 |
機器の配置は、顧客のプロセス要件と利用可能な工場スペースに応じて調整できます。
典型的なプロセスは次の順序で進行します。
手動積み込み → 洗浄 → 化学前処理 → すすぎ → 乾燥 → 静電粉体塗装 → 硬化 → 冷却 → 品質検査 → 手動積み下ろし
アルミニウムプロファイルには、押出、機械加工、またはその他の加工工程からの油、潤滑剤、ほこり、残留物が含まれている場合があります。
塗装前に、化学前処理のために金属表面を準備するために、これらの汚染物質を除去する必要があります。
洗浄装置と運転条件は、汚染の種類と量に応じて選択されます。
生産要件に応じて、洗浄プロセスはスプレー処理または浸漬を使用する場合があります。
洗浄後、プロファイルは化学変換処理を受けます。
この段階は、粉体塗装の準備をし、必要な塗膜密着性と耐食性をサポートします。
適切な前処理技術には、基材と塗膜性能の要件に応じて、クロメートまたはクロムフリー変換コーティングが含まれる場合があります。
化学プロセスは、アルミニウム合金、意図された用途、および適用可能な品質基準に応じて選択されます。
必要に応じて、すすぎ段階が組み込まれ、残留処理化学物質を除去します。
前処理とすすぎの後、プロファイルは乾燥オーブンに入ります。
このセクションでは、表面およびチャネルまたは凹部内の残留水分を除去します。
乾燥条件は、プロファイルの形状、材料の厚さ、コンベア速度、および生産能力に応じて決定されます。
ワークピースは、粉体塗装セクションに入る前に十分に乾燥している必要があります。
準備されたアルミニウムプロファイルはスプレーブースに入り、そこで静電粉体ガンが選択されたコーティング材料を塗布します。
帯電した粉体粒子は接地されたアルミニウム表面に引き付けられ、硬化前に粉体の層を形成します。
スプレーガンの配置は、プロファイルの断面形状と必要な塗膜範囲に応じて設計されます。
複雑な形状のプロファイルの場合、ガンの角度、噴霧距離、および塗布パラメータに追加の調整が必要になる場合があります。
プロジェクトに応じて、噴霧セクションには自動ガン、リシプロケーター、および手動タッチアップ機器を組み込むことができます。
粉体塗装後、コンベアは塗装されたプロファイルを硬化オーブンに搬送します。
加熱中、粉体は溶融して流動し、連続した膜を形成します。
熱硬化性粉体塗料の場合、硬化反応により指定された機械的および保護的特性が開発されます。
オーブンの温度と滞留時間は、粉体メーカーの推奨事項と必要な金属温度に応じて決定されます。
硬化システムは、プロファイルの肉厚、積載密度、およびコンベア速度の違いを考慮する必要があります。
硬化後、塗装されたアルミニウムプロファイルは冷却エリアに入ります。
生産能力と利用可能なワークショップスペースに応じて、自然冷却または強制空冷を選択できます。
プロファイルは、積み下ろしおよび後続の取り扱い前に適切な温度まで冷却されます。
完成品は、顧客の塗装要件に従って検査されます。
典型的な検査項目は次のとおりです。
乾燥膜厚
表面外観
色の均一性
光沢レベル
塗膜密着性
目に見える表面欠陥
塗膜範囲
建築用または工業用アプリケーションで特定の性能基準がある場合は、追加のテストが必要になる場合があります。
アルミニウムプロファイルには、粉体堆積に影響を与えるチャネル、エッジ、溝、その他の機能が含まれていることがよくあります。
したがって、スプレー装置は実際の断面形状に応じて配置する必要があります。
ガンの数量と設置位置は、指定された表面を適切にカバーするように選択されます。
自動塗装システムの場合、リシプロケーターの動きとコンベア速度は、塗布プロセスと同期されます。
静電粉体塗装には、効果的な電気的接地が重要です。
ハンガーと接触点は、安定した粉体堆積をサポートするために維持する必要があります。
粉体の供給、スプレーガンの設定、塗布距離、およびワークピースの動きは、必要な膜厚に応じて調整されます。
完成した塗膜は、適切な検査手順によって検証されます。
スプレーブースは、吹き付けすぎた材料を回収するように設計された粉体回収システムに接続できます。
アプリケーションに応じて、回収配置にはサイクロン分離、カートリッジろ過、またはその他の適切な回収装置が含まれる場合があります。
回収装置は、粉体の特性、生産能力、および色数に応じて選択されます。
複数の色を製造するメーカーの場合、スプレーブースの設計では、清掃のしやすさと色替えの手順も考慮する必要があります。
回収された粉体は、塗料メーカーの推奨事項と必要な品質基準と互換性がある場合に再利用できます。
生産ラインは、次のようなさまざまなアルミニウム製品に合わせてカスタマイズできます。
アルミニウム窓プロファイル
ドアフレーム押出品
カーテンウォールプロファイル
建築用アルミニウムセクション
アルミニウムパーティションコンポーネント
装飾用アルミニウムプロファイル
工業用アルミニウム押出品
アルミニウム家具コンポーネント
アルミニウムサポートフレーム
一般的な加工アルミニウム製品
適切な装置構成は、製品の寸法、生産量、および必要な塗膜性能によって異なります。
コンベアと吊り下げシステムは、さまざまな長さ、断面、重量のアルミニウム押出品に合わせてエンジニアリングできます。
洗浄、前処理、乾燥、スプレー、硬化、冷却は、完全な生産ライン内で接続できます。
手動処理により、オペレーターはさまざまなプロファイルタイプと吊り下げ配置に対応できます。
化学処理システムは、アルミニウム基材と必要な塗膜性能に応じて選択されます。
コンベア速度、ハンガー間隔、および硬化滞留時間は、必要な生産能力に応じて計算されます。
装置の寸法とコンベアルーティングは、利用可能なワークショップスペースとマテリアルフローに応じて開発されます。
| パラメータ | カスタマイズ |
|---|---|
| 製品タイプ | アルミニウムプロファイルと押出品 |
| 最大ワークピース長 | 顧客の要件に応じて |
| 最大ワークピース重量 | コンベアとハンガー設計に基づく |
| コンベア | オーバーヘッドコンベアシステム |
| 積み込み | 手動 |
| 積み下ろし | 手動 |
| 表面処理 | 洗浄とアルミニウム化学変換処理 |
| 粉体塗装 | 静電粉体塗装 |
| スプレーブース | カスタム寸法 |
| 粉体回収 | 生産要件に応じて |
| 乾燥 | 統合乾燥オーブン |
| 硬化 | 粉体硬化オーブン |
| 冷却 | 自然または強制空冷 |
| 生産能力 | カスタム |
| 自動化レベル | プロジェクト固有 |
| ワークショップレイアウト | カスタムエンジニアリング |
CHGは、顧客の実際の製品と製造条件に基づいてアルミニウムプロファイル粉体塗装生産ラインを開発します。
予備の装置レイアウトと見積もりを作成するには、次の情報を提供してください。
アルミニウムプロファイルの図面または写真
最大長、幅、高さ
最大ワークピース重量
必要な時間あたりまたは日あたりの生産能力
ハンガーあたりのプロファイル数
必要な粉体塗装膜厚
粉体塗装タイプ
塗装色数
色替え頻度
前処理仕様
適用可能な塗膜品質基準
利用可能なワークショップの寸法
工場のクリア高さ
加熱エネルギーと電力供給
必要な自動化レベル
これらの詳細により、CHGはコンベア配置、表面前処理装置、スプレーブース、粉体回収システム、硬化オーブン、および生産ライン全体のレイアウトを評価できます。
CHGは、アルミニウム押出メーカーおよび工業用金属仕上げ施設向けに、統合された粉体塗装生産ラインソリューションを提供します。
この構成は、オーバーヘッドコンベア搬送、手動積み込みおよび積み下ろし、アルミニウム表面前処理、静電粉体塗装、熱硬化、および冷却を組み合わせています。
各システムは、顧客のプロファイル寸法、塗装要件、生産能力、および工場条件に合わせて設計されています。
アルミニウムプロファイルの仕様と生産要件をCHGに連絡して、カスタム粉体塗装生産ラインの提案と見積もりを入手してください。