|
|
| ブランド名: | CHG |
| モデル番号: | AC-02 |
| MOQ: | 1セット |
| 価格: | 100,000-300,000 USD |
| 支払条件: | L/C、D/A、D/P、T/T |
| 供給能力: | 年間10セット |
自動車部品粉体塗装生産ライン(自動塗装機能付き)
CHGは、表面前処理、静電粉体塗装、熱硬化、材料搬送を連携した製造プロセスに統合し、自動車部品用の自動粉体塗装生産ラインを設計・供給しています。
この生産ラインは、アルミニウム合金および鋼板製の自動車部品の塗装用に開発されています。エレベーターアシストローディング、多段化学前処理、制御乾燥、自動粉体塗装、手動タッチアップ、硬化、強制冷却を組み合わせています。
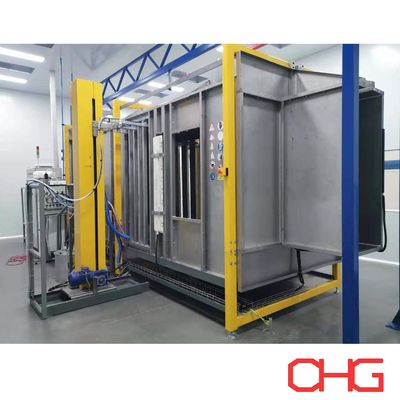
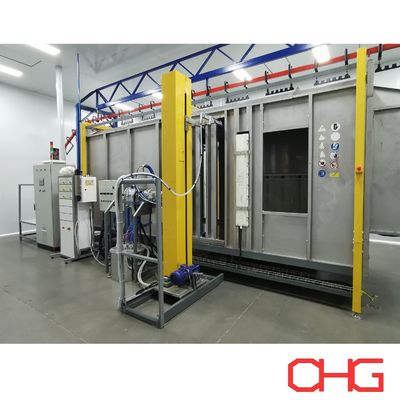
塗装セクションにはステンレス鋼およびPVC製塗装ブースが組み込まれており、温度および湿度制御により、粉体塗装中の適切な環境条件を維持します。
各生産ステージは、顧客のワークピース特性、要求される塗装性能、生産能力、工場レイアウトに応じて構成されます。
生産ラインは、連続生産をサポートするように設計された、相互に接続された複数の処理セクションで構成されています。
| 生産セクション | 主な機能 |
|---|---|
| エレベーターアシストローディング | ワークピースのローディングと搬送をサポート |
| 予備脱脂 | 初期の油分や表面汚染物質を除去 |
| 脱脂 | 金属表面のさらなる洗浄を提供 |
| 水洗 | 残留洗浄剤を除去 |
| ビトリフィケーション前処理 | 金属表面に適合する変換層を形成 |
| 水ブロー | ワークピース表面や凹部から保持された水分を除去 |
| 乾燥炉 | 塗装前の残留水分を排除 |
| 塗装前冷却 | ワークピースを適切な粉体塗装条件に調整 |
| ステンレス鋼およびPVC製塗装ブース | 密閉された粉体塗装エリアを提供 |
| 自動塗装ガン | 一次静電粉体塗装を実行 |
| 手動タッチアップステーション | 必要に応じて追加のカバレッジを提供 |
| 温度および湿度制御 | 指定された塗装環境条件を維持 |
| 硬化炉 | 粉体塗料を熱硬化 |
| 強制冷却システム | 硬化後のワークピース温度を低下 |
| 手動アンローディング | オペレーターが完成した部品を取り外せるようにする |
装置のレイアウトと技術パラメータは、顧客の製造要件に従って確立されます。
自動車部品は、寸法、材料厚さ、表面形状、塗装仕様において大きく異なる場合があります。
一部の部品は比較的単純な平面表面を持っていますが、他の部品は、塗装時に追加の考慮が必要な、プレス加工されたセクション、溶接部、エッジ、および凹部を含んでいます。
この塗装ラインは、カスタマイズされたワークピース搬送および塗装配置により、異なる自動車金属製品に対応できるように設計されています。
このシステムは、以下の適切な導電性金属部品を対象としています。
アルミニウム合金部品
鋼板部品
プレス加工金属部品
製造された自動車アセンブリ
溶接金属構造物
前処理化学薬品および粉体塗料材料は、基材および要求される性能に応じて選択する必要があります。
ローディングセクションには、ワークピースの取り扱いと位置決めを支援するためのリフティング装置が組み込まれています。
この配置は、特に製品の寸法や取り扱い要件により、直接手動ローディングが不便な場合に、自動車部品の生産ラインへの搬送をサポートできます。
リフティング装置とローディングステーションは、ワークピースの重量、寸法、吊り下げ配置、および要求される生産能力に応じて設計されています。
最終的なローディング構成は、コンベアシステムとワークショップレイアウトと連携して調整されます。
表面処理は、自動車用粉体塗装プロセスにおいて重要な部分です。
粉体塗装の前には、金属部品を洗浄および化学処理して、塗装の密着性と耐食性に適した条件を提供する必要があります。
この生産ラインには、予備脱脂、脱脂、すすぎ、ビトリフィケーション、および水除去からなる多段前処理シーケンスが組み込まれています。
最初の洗浄ステージでは、プレス加工、成形、機械加工、または製造から残った油分、潤滑剤、その他の汚染物質の一部を除去します。
これにより、後続の処理ステージに入る汚染物質の負荷が軽減されます。
2番目の洗浄ステージでは、金属表面からの加工残留物をさらに除去します。
洗浄化学薬品、温度、処理時間は、基材と汚染レベルに応じて選択されます。
脱脂後、ワークピースはすすぎステージを通過して、残留洗浄剤を除去します。
適切なすすぎは、変換コーティングステージへの化学薬品の持ち込みを減らすのに役立ちます。
生産ラインには、工業用金属仕上げで一般的に使用される薄膜変換コーティングに関連するビトリフィケーション前処理プロセスが組み込まれています。
選択された化学システムに応じて、この処理は鋼鉄およびアルミニウム基材に適している場合があります。
変換コーティングは、粉体塗装の密着性と耐食性性能をサポートすることを目的としています。
前処理化学薬品と操作パラメータは、実際の金属材料と塗装仕様で検証する必要があります。
化学処理とすすぎの後、圧縮空気を使用してワークピースから保持された水分を除去します。
このステージは、折り目、チャネル、凹部、または水が溜まる可能性のあるその他の形状を持つ部品に特に役立ちます。
水ブローは、乾燥炉に入る水分負荷を軽減します。
前処理後、ワークピースは乾燥セクションに入ります。
乾燥炉は、静電粉体塗装の前に残留水分を除去します。
乾燥条件は、ワークピースの寸法、金属厚さ、コンベア速度、および要求される生産能力に応じて決定されます。
乾燥後、部品は塗装ブースに入る前に冷却セクションを通過します。
このステージは、ワークピースの温度を、選択された粉体塗装プロセスに適した範囲に調整するのに役立ちます。
ワークピースの温度を制御することは、安定した粉体堆積と要求される表面仕上げにとって重要である場合があります。
塗装アプリケーションセクションには、ステンレス鋼およびPVC材料で構築された塗装ブースが組み込まれています。
ブースの配置は、塗装方法、ワークピースの寸法、粉体抽出要件、および生産レイアウトに応じて開発されます。
ステンレス鋼構造は、指定された粉体塗装作業に適した耐久性のある工業用エンクロージャーを提供します。
ブースは、適切な塗装ガンアクセス、抽出装置、照明、およびメンテナンス設備を備えて設計できます。
PVC構造は耐薬品性を提供し、定期的な清掃を容易にします。
ブースの寸法と開口部は、ワークピースのエンベロープと塗装装置と連携して調整されます。
粉体塗装エリアには、指定された運転条件を維持するための温度および湿度制御が含まれています。
環境条件は、粉体の挙動、静電塗装、およびコーティングの一貫性に影響を与える可能性があります。
要求される温度および相対湿度の範囲は、粉体材料、装置の推奨事項、および生産要件に応じて確立されます。
生産ラインは、自動粉体塗装と補助的な手動アプリケーションを組み合わせています。
この配置は、繰り返し可能な塗装作業をサポートすると同時に、複雑な製品形状にさらなる注意を払うことを可能にします。
自動静電塗装ガンが、接地された自動車部品に帯電した粉体粒子を塗布します。
塗装ガンの数、その位置、および往復運動は、ワークピースの寸法と塗装要件に応じて選択されます。
自動塗装は、一貫した形状の部品を含む繰り返し生産に特に適しています。
手動塗装ステーションは、追加の塗装柔軟性を提供します。
オペレーターは、ガン角度と塗装距離を調整して、次のような領域に対応できます。
溶接部
凹部
プレス加工されたコーナー
ブラケットおよび接続部
複雑なエッジ
自動ガンから部分的に遮蔽された領域
手動タッチアップの必要性は、実際のワークピースの形状と要求される塗装カバレッジによって異なります。
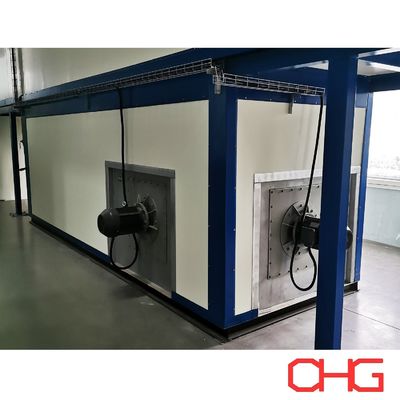
粉体塗装後、塗装された自動車部品は硬化炉に入ります。
加熱中、粉体塗料は溶融して流動し、連続したフィルムを形成します。熱硬化性粉体塗料は、その後化学架橋を経て、指定された特性を発達させます。
硬化システムは、選択された粉体メーカーの要件に従って設計されています。
重要な設計要因は次のとおりです。
必要な金属温度
硬化滞留時間
ワークピース材料
金属厚さ
部品寸法
コンベア速度
炉内空気循環
温度均一性
加熱エネルギー
鋼鉄とアルミニウムの部品は熱特性が異なる場合があるため、硬化配置は実際の製品に応じて評価する必要があります。
硬化後、塗装されたワークピースは強制冷却セクションに入ります。
空気循環は冷却を加速し、部品を後続の取り扱いに備えるのに役立ちます。
冷却システムは、ワークピースの質量、要求される生産スループット、および利用可能な工場スペースに応じて構成されます。
冷却後、オペレーターは生産ラインから完成した部品を手動で取り外します。
その後、製品は検査、組み立て、梱包、またはその他の製造工程に進むことができます。
プロセス全体は次のように要約できます。
エレベーターアシストローディング → 予備脱脂 → 脱脂 → すすぎ → ビトリフィケーション前処理 → 水ブロー → 乾燥 → 塗装前冷却 → 自動粉体塗装 → 手動タッチアップ → 硬化 → 強制冷却 → 手動アンローディング
品質検査は、顧客の生産および品質管理要件に従って組み込むことができます。
自動車部品は、その用途とサービス環境に応じて、特定の塗装性能基準が必要な場合があります。
生産ラインは、前処理、塗装、硬化ステージ全体で制御された処理条件をサポートするように設計されています。
典型的な品質検査項目は次のとおりです。
乾膜厚
表面外観
塗装密着性
色の一貫性
光沢レベル
塗装カバレッジ
硬化性能
耐食性
顧客の自動車仕様に応じて追加のテストが必要な場合があります。
塗装品質は、基材準備、塗料材料、塗装パラメータ、硬化条件、および生産管理の総合的なパフォーマンスに依存します。
互換性のある前処理化学薬品と塗料材料を使用して、適切なアルミニウム合金および鋼鉄部品用にラインを設計できます。
多段前処理システムは、粉体塗装前の洗浄、すすぎ、および変換処理を提供します。
温度と湿度の制御は、静電粉体塗装のためのより安定した環境をサポートします。
自動塗装ガンは主要な塗装作業を処理し、手動タッチアップは複雑な自動車部品に柔軟性を提供します。
乾燥、塗装前冷却、硬化、強制冷却は、生産シーケンスに統合されています。
エレベーターアシストローディングと手動アンローディングは、顧客のワークピース特性と工場条件に応じて構成できます。
装置は、処理セクション間のワークピースの移動を調整し、不要な取り扱いを減らすように配置されています。
粉体塗装ラインは、自動車製造で使用される適切な金属部品に合わせてカスタマイズできます。これには以下が含まれます。
自動車用ブラケット
鋼板アセンブリ
アルミニウム合金部品
車両構造サポート
バッテリーエンクロージャー部品
自動車機器ハウジング
プレス加工金属部品
溶接自動車アセンブリ
金属補強部品
その他の製造された自動車部品
製品の適合性は、基材、部品形状、塗装仕様、および要求される生産能力によって異なります。
| パラメータ | 構成 |
|---|---|
| アプリケーション | 自動車用金属部品 |
| 基材 | アルミニウム合金および鋼板 |
| ローディング | エレベーターアシスト |
| アンローディング | 手動 |
| 前処理 | 予備脱脂、脱脂、すすぎ、ビトリフィケーション |
| 水除去 | 圧縮空気ブロー |
| 乾燥 | 統合乾燥炉 |
| 塗装前冷却 | 含まれる |
| 塗装ブース材料 | ステンレス鋼およびPVC |
| 粉体塗装 | 手動タッチアップ付き自動塗装 |
| 塗装環境 | 温度・湿度制御 |
| 硬化 | 統合熱硬化 |
| 硬化後冷却 | 強制冷却 |
| 生産能力 | カスタマイズ |
| ワークピース寸法 | 製品仕様による |
| 自動化レベル | プロジェクト固有 |
| 工場レイアウト | カスタマイズ |
CHGは、顧客の実際の製造要件に従って自動車用粉体塗装生産ラインを開発しています。
予備設計と見積もりを作成するために、以下を提供してください。
自動車部品の図面または写真
ワークピース材料
最大長、幅、高さ
最大個々のワークピース重量
要求される時間あたりまたは日あたりの生産能力
要求される塗装厚さ
粉体塗料仕様
耐食性要件
前処理仕様
塗装色数
色変更頻度
利用可能な工場寸法
ワークショップのクリア高さ
加熱エネルギーと電力供給
適用される自動車品質基準
要求される自動化レベル
これらのパラメータに基づいて、CHGは前処理システム、ローディング装置、塗装ブース、自動および手動塗装装置、乾燥および硬化炉、冷却セクション、材料搬送、および全体的な生産ライン制御をカバーする技術提案を開発できます。
CHGは、自動車金属部品用の統合表面処理装置を必要とするメーカー向けに、完全な粉体塗装生産ラインソリューションを提供しています。
この構成は、多段ビトリフィケーション前処理、エレベーターアシストローディング、ステンレス鋼およびPVC製塗装ブース、手動タッチアップ付き自動塗装、制御された塗装条件、熱硬化、および強制冷却を組み合わせています。
システムは、顧客の部品材料、生産能力、塗装要件、および工場レイアウトに従って設計されています。
自動車部品の仕様と製造要件をCHGに連絡して、カスタマイズされた粉体塗装生産ラインの提案と見積もりを入手してください。
![]()
![]()