logo

商品の詳細

Created with Pixso. ホーム Created with Pixso. 製品 Created with Pixso.
粉のコーティング ライン
Created with Pixso.

プロフェッショナルな炭素鋼コーティングブースとスプレーガンでコーティングシステム粉体塗装ラインをアップグレード

プロフェッショナルな炭素鋼コーティングブースとスプレーガンでコーティングシステム粉体塗装ラインをアップグレード

ブランド名: CHG
モデル番号: AC-26
MOQ: 1セット
価格: 100,000-200,000 USD
支払条件: L/C、D/A、T/T、D/P
供給能力: 年間20セット
詳細情報
起源の場所:
中国
証明:
CE, ISO
型番:
AC-26
応用:
ハードウェアスプレー装置
コントロールユニット:
PLC
ミニオーダー数量:
1セット
輸送パッケージ:
カスタマイズされた
仕様:
カスタマイズされた
アフターサービス:
機器の設置と使用をガイドします
パッケージの詳細:
デザインによって異なります
ハイライト:

炭素鋼コーティングブース

,

粉体塗装ラインスプレーガン

,

プロフェッショナル粉体塗装システム

製品の説明

工業用金属部品用のパーソナルマニュアル粉末コーティング生産ライン

自動噴霧を備えた上空輸送機粉末塗装システム

CHG設計と供給品オーバーヘッドコンベヤーシステムを持つ手動粉末塗装生産ライン異なるサイズ,形状,生産量を持つ金属部品を加工する製造者.

この装置の構成では,手動電気静止粉末噴霧,炭素鋼噴霧ブース,コンベヤー化作業部品輸送,熱固化,自然冷却を組み合わせています.

生産ラインは,初期運用中に手動噴霧を目的として設計されており,噴霧室には,将来の自動噴霧装置のための設置場所が備わっています.

このアプローチにより,製造者が統合された粉末塗装プロセスを確立し,生産要件が発達するにつれて潜在的な自動化アップグレードのための柔軟性を保持することができます.

主要機器の配置

設備 記述
粉末スプレーブース 炭酸鋼の重用構造物
噴霧方法 手動で電気静止粉末を施す
コンベヤーシステム 空中輸送機
積載 マニュアル
卸荷 マニュアル
固化システム 統合式粉末固化炉
冷却 自然冷却
将来 の 拡大 自動噴射銃の予約位置
生産能力 パーソナライズされた作業部品の要求に応じて
工場の配置 プロジェクト特有のエンジニアリング

最終的な機器の寸法,コンベヤー配置,動作パラメータは,顧客の製品と生産条件によって決定されます.

手動電気静止粉末噴霧

手動用粉末塗装は,異なる作業部品の幾何学や頻繁に変化する生産バッチを扱う製造業者にとって適しています.

操作者は,電静止噴霧銃を使用して,粉末を接地された金属部品に塗ります.

噴霧する際,操作者は製品形状に応じて銃の位置,噴霧角度,距離,および施用技術を調整することができます.

これは,塗装時に柔軟性を提供します.

  • 不規則な金属構造物

  • 溶接した部品

  • 角と縁のある製品

  • 敷設された表面

  • 異なる作業部品の寸法

  • 小規模・中規模生産

  • 特定の表面に注意を払う必要がある製品

手動噴霧は,製品範囲が頻繁に変更される場合や,自動銃の位置付けが繰り返し調整を必要とする場合,特に有用です.

塗装性能は,粉末材料,設備の設定,作業部品の接地,表面の準備,操作者の技術に依存する.

炭素鋼粉末スプレーブース

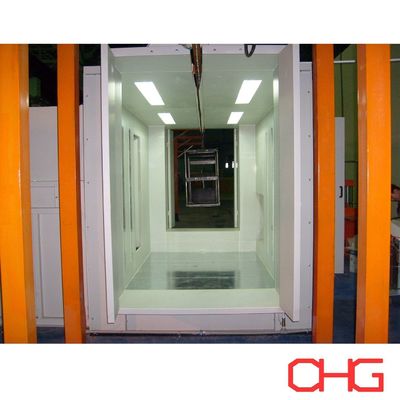
生産ラインには炭酸鋼の粉末塗装用手動電気静止噴霧のための専用作業場を用意するように設計された.

工作用品の最大寸法,コンベヤー配置,操作者のアクセス要件に応じて,ブース構造が開発されます.

スプレーブース設計

このブースは以下で構成できます.

  • 手動噴霧位置

  • 適切な照明

  • コンベヤー通路の開口

  • 粉末抽出装置

  • フィルタリングと粉末収集システム

  • メンテナンスのアクセス

  • 自動噴射銃の設置位置を予約する

ブースの寸法と内部配置は,操作者の数,製品の幾何学,および必要な生産能力に応じて選択されます.

粉末抽出システムは,空気中の過剰噴霧を収集し,噴霧領域内の適切な動作条件を維持するように設計されています.

将来の自動噴霧のために予約された位置

この生産ラインの重要な特徴は,初期機器設計中に将来の自動化を検討することです.

粉末は手動で塗装されるが,スプレーブーツには自動スプレーガンの設置を目的とした予約された位置が含まれている.

生産量が増加したり,製品デザインがより標準化される場合,スプレーセクションのアップグレードを検討することができます.

潜在的追加装備には,次のものがあります.

  • 自動電気静止噴射銃

  • 垂直回転器

  • 自動銃の装着装置

  • 粉末の配給装置

  • 噴射銃制御システム

  • 輸送機制御装置との統合

将来の自動化の計画により,アップグレード時に必要とされる構造的変更の範囲を減らすことができます.

しかし,自動噴霧装置の設置の可行性は,元のブースの寸法,抽出能力,電気配置,コンベヤー配置,選択された自動化機器.

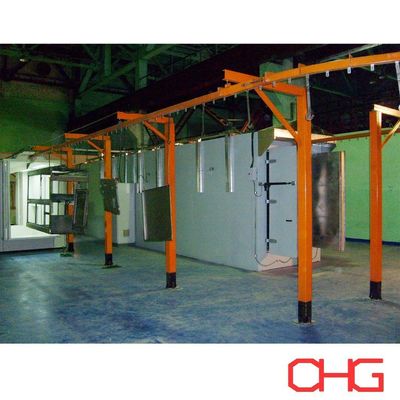
作業部件輸送のための上空輸送機

空気コンベアーは,噴霧,固化,冷却,積載/卸載のエリアを接続する.

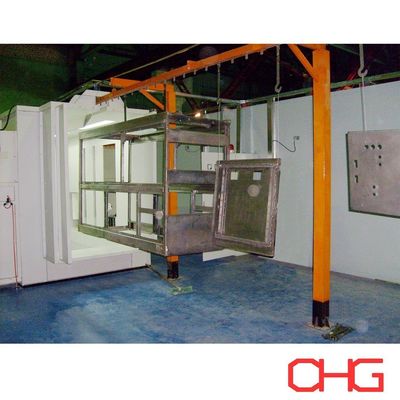
適切なハンガーに吊り付けられ,主要コーティングステージを通過します.

この 配置 は 機械 の 別々の 部品 の 間 に 繰り返し 手動 的 に 移転 する こと を 軽減 し,生産 流程 を 整理 する こと に 役立ち ます.

輸送機 の 設計 に 関する 考え方

輸送機は以下のとおり設計されています.

  • 作業部品の最大寸法

  • パーツ重量

  • ハンガーごとに部品数

  • ハンガー間隔

  • 必要なコンベアーの速度

  • 生産能力

  • 工場の高さ

  • 治療期間

  • 積載と卸載の要件

カスタマイズされたハンガーは,異なる金属部品をサポートし,コーティングを必要とする表面へのアクセスを提供するように設計することができます.

輸送路線は,噴霧室,固化炉,冷却エリア,利用可能なワークショップの寸法と調整されます.

粉末塗装の製造プロセス

生産過程は簡単です

手動の加載 → 手動の静電噴霧 → 熱固化 → 自然冷却 → 手動の卸荷

表面の清掃と予備処理の要件は,工品の材料とコーティング仕様に従って評価されます.必要に応じて,適切な事前処理機器が完全な生産ラインに統合できます.

1作業部件を手動で積む

運行員 は,金属 部品 を 荷物 ステーション の 輸送 吊り に 置く.

掛け布団の配置は,工品の幾何,重量,コーティングのアクセシビリティに応じて選択されます.

コンポーネント間の適正な距離は,噴霧操作とコンベヤー移動のために重要です.

2手動で粉末を塗る

吊り下げられた作業部品は,炭素鋼のスプレーブースに入ります.

操作者は手動噴霧銃を使って電磁充電した粉末を塗り込みます.

噴霧技術 は,特に 角,溶接 接頭,深層 部分 の 周りを 作業 部品 の 形 に かなっ て 調整 できる.

必要なコーティング厚さは,粉末仕様と最終製品要件によって決定されます.

3粉末 固化

噴霧後,コンベアーは塗装された作業部位を固化炉に移動します.

制御された加熱により粉末コーティングが溶け,流出する.熱固性粉末コーティングは,その指定された特性を開発するために化学的交叉リンクを受けます.

固化システムは,粉末製造者の要求に応じて設計され,作業部品の寸法,金属厚さ,必要な金属温度,生産能力を考慮します.

4自然冷却

硬化後,コーティングされたコンポーネントは自然冷却領域に移ります.

作業部件は,安全な取り扱いと卸荷のために十分な温度を下げるまでこのセクションに残ります.

冷却装置は,製品の質量,輸送機の速度,利用可能な工場スペースに応じて開発されます.

5手動で卸す

冷却後,作業員 は コンベヤー から 完成 した 製品 を 取り出します.

コーティングされた部品は,品質検査,組み立て,梱包,または他の製造作業に 進めることができます.

典型的な検査項目は,コーティング厚さ,外見,粘着,および目に見える表面欠陥です.

手動噴霧と自動噴霧

手動式と自動式粉末噴霧システムは,異なる製造要件を満たします.

特徴 手動で粉末を噴霧する 自動粉末噴霧
適用方法 操作者制御の噴射銃 プログラムまたは機械制御の噴射銃
製品の柔軟性 頻繁に製品変更に適しています 繰り返し可能な製品ジオメトリに有効
複雑な表面 操作者は直接スプレー位置を調整することができます 追加銃や手動の調整が必要かもしれない
生産能力 操作者の利用可能性と作業部品の複雑さに依存する 適切な製品に対するより高い出力をサポートできる.
初期設備投資 一般的に低い 一般的に高い
労働 の 要求 噴霧操作者を必要とする 直接噴霧作業を減らすが,システム監督を必要とする
プロセスの繰り返し性 操作者による影響 既知のスプレープログラムに対してより一貫性がある
設備の調整 直接手動調節 メカニカルまたはプログラム調整
典型的な用途 混合製品と変数量生産 繰り返し生産で,作業部品の設計が一致する

粉末の転送効率は,手動式または自動式によるものによってのみ決定されるわけではなく,噴霧装置,粉末の特性,工品の幾何学,接地によっても決定される.,空気流と動作パラメータ

この手動 粉末 コーティング 構成 の 利点

異なる金属部品の柔軟な生産

手動噴霧により,操作者は,異なる寸法や幾何学を持つ製品にコーティングプロセスを調整することができます.

これは,複数の製品タイプを扱う製造業者や生産スケジュールを変更する場合に役立ちます.

統合型輸送生産

オーバーヘッドコンベアーは,スプレー,固化,冷却の間,部品を輸送し,繰り返し手動する必要性を軽減します.

実用的な初期自動化レベル

生産ラインは,初期操作中に自動噴霧銃を必要とせず,統合されたコーティングプロセスを提供します.

将来 の 拡大 の 可能性

予約された設置位置は,元の設計中に将来のスプレー自動化を検討することを可能にします.

耐久性のあるスプレーブースの建設

炭素鋼のスプレーブースは,異なる作業部品の寸法と操作者の配置に合わせてカスタマイズできる頑丈な産業用収納具を提供します.

工場特有の設備の配置

輸送線,噴霧室,固化炉,冷却エリアは,利用可能なワークショップスペースと必要な材料流量に応じて配置されます.

典型的な産業用用途

この手動の粉末塗装ラインは,以下を含む様々な製造金属製品に適応できます.

  • 金属家具の枠

  • 電気用キャビネットとキャビネット

  • 機械部品

  • 鉄鋼製の構造物

  • 収納用ラックと棚

  • 産業用機器のフレーム

  • 金属の支架と支柱

  • 農業機械の部品

  • 金属のドアとアクセサリー

  • 一般製の金属部品

装置の構成は,作業部品の寸法,コーティング要件,生産能力,処理条件に応じて選択されます.

カスタマイズされた技術仕様

CHGは,各粉末塗料の生産ラインを顧客の実際の製造要件に応じて開発します.

パラメータ パーソナライゼーション 範囲
工件材 鉄鋼,アルミニウム,その他の適した導電性金属
最大寸法 製品仕様によると
最大重量 輸送機とハンガー設計に従って
スプレーブース カーボン鋼,カスタマイズされた寸法
粉末の使用 手動電気静止噴射銃
自動噴霧装置 予約された設置位置
輸送機 空中輸送システム
輸送機の速度 生産要件に基づいて計算
積載と卸荷 マニュアル
前処理 基板とコーティングの要求に応じて
オーブンの固化 粉末と作業部品の特性に基づいて設計
冷却 自然冷却
粉末抽出 噴霧の要求に応じて構成
制御システム プロジェクト特有の
ワークショップのレイアウト カスタマイズ

パーソナライズされた提案に必要な情報

適切な生産ラインのレイアウトとオートメントの作成のために,次の事項を提示してください.

  • 工品の図面や写真

  • 製品素材

  • 最大長さ,幅,高さ

  • 作業部品の最大重量

  • 必要な時間または日々の生産能力

  • ハンガー1台あたりの製品数

  • 必要な粉末塗装厚さ

  • 粉末タイプとコーティング仕様

  • 色数

  • 色の変化頻度

  • 表面予備処理の要件

  • ワークショップの可用サイズ

  • 工場の高さ

  • 利用可能な暖房エネルギー

  • 地元電力供給

  • 将来の自動化計画

この情報に基づいてCHGは,ヘアコンベヤー,炭素鋼粉末噴霧室,手動噴霧設備,粉末抽出システム,硬化炉将来の自動噴霧のための規定.

CHGの手動粉末塗装ソリューション

CHGは,材料処理を統合した柔軟なコーティング機器を求める産業メーカー向けに,粉末コーティングの生産ラインの完全なソリューションを提供しています.

この構成は手動電気静止噴霧,炭素鋼粉末噴霧室,上空輸送機輸送,熱固化,自動噴霧位置を予約する.

製造ラインは 現在の製造要件を満たすように設計され 将来の拡張の可能性も考慮されています

CHG に連絡し,作業部品の仕様,生産能力,ワークショップの条件を教えてください. パーソナライズされた手動粉末塗装ラインの提案と引上げを受け取ります.