|
|
| ブランド名: | CHG |
| モデル番号: | AC-15 |
| MOQ: | 1セット |
| 価格: | 100,000-300,000 USD |
| 支払条件: | L/C、D/A、D/P、T/T |
| 供給能力: | 年間10セット |
チタン合金鍛造品用ガラス潤滑剤コーティングライン
高温鍛造用途向けカスタム表面コーティングシステム
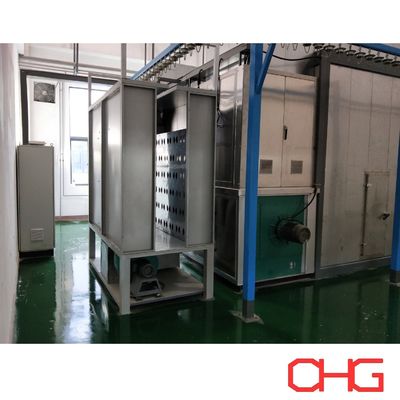
このガラス潤滑剤コーティング生産ラインは、チタン合金鍛造品の加熱・成形前の表面処理用に設計されています。
高温鍛造中、チタン合金には適切な表面保護と潤滑が必要です。鍛造前にガラスベースの保護潤滑剤をワークピース表面に塗布し、その後の加熱・成形プロセス用の機能性コーティング層を形成します。
コーティングは主に2つの重要な機能を行います。
表面保護:高温加熱および鍛造中のチタン合金表面の酸化から保護します。
鍛造潤滑:加熱されたワークピースと鍛造ダイ間の摩擦を低減し、成形中のスムーズな材料の流れをサポートします。
コーティング装置および生産プロセスは、チタン合金部品の寸法、重量、形状、生産能力、および特定のコーティング要件に応じてカスタマイズできます。
チタン鍛造におけるガラス潤滑剤の役割
チタン合金は、鍛造中に高温で加工されます。これらの条件下では、表面酸化とワークピースと工具間の摩擦が、加工と最終製品の品質の両方に影響を与える可能性があります。
鍛造前に適切なガラス潤滑剤を塗布することで、チタン表面に保護および潤滑層が形成されます。
その後の高温プロセス中に、このコーティングは以下を助けます。
チタン表面の大気への直接的な暴露を低減する
高温表面酸化を制限する
鍛造品とダイ間の摩擦を低減する
変形中の潤滑を改善する
成形中の材料の流れをサポートする
鍛造プロセス中のワークピース表面を保護する
コーティング材料と塗布パラメータは、チタン合金、鍛造温度、成形プロセス、および潤滑剤メーカーの要件に従って選択する必要があります。
コーティング塗布システム
塗布セクションは、ワークピースの形状と必要な生産能力に応じて構成できます。
プロジェクトに応じて、システムは以下を組み合わせることができます。
自動スプレー装置
往復スプレー機構
手動スプレーガン
手動タッチアップステーション
コーティング供給装置
ワークピース位置決め装置
換気および排気システム
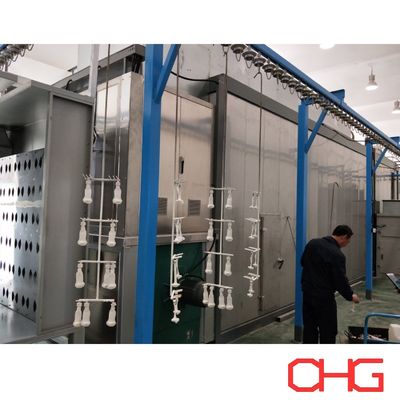
自動スプレーは主要なワークピース表面に使用でき、手動タッチアップは複雑な形状や自動で届きにくい領域にさらなる柔軟性を提供します。
この組み合わせは、生産ラインが異なる形状と寸法の鍛造品を処理する必要がある場合に特に適しています。
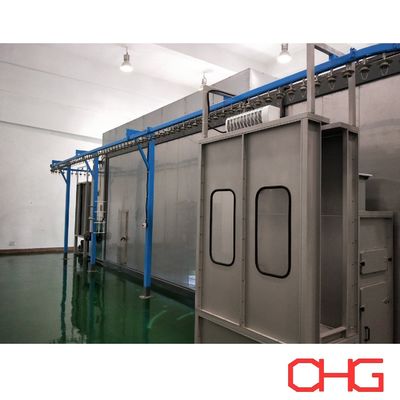
材料搬送システム
チタン合金鍛造品は、サイズと重量が大きく異なる場合があります。したがって、材料搬送システムは実際の製品に応じて設計する必要があります。
プロジェクトの要件に応じて、生産ラインにはコーティングステージを接続するための適切なコンベアおよびワークピース搬送装置を組み込むことができます。
主な設計上の考慮事項は以下の通りです。
最大ワークピース寸法
最大ワークピース重量
ワークピースの向き
必要な生産能力
スプレー位置
ロード・アンロード方法
必要なプロセス時間
工場レイアウト
大型または重量のある鍛造品の場合、生産ラインにヘビーデューティーコンベアとカスタムキャリアを組み込むことができます。
典型的なプロセスフロー
正確な生産シーケンスは、選択されたガラス潤滑剤と鍛造プロセスによって異なります。典型的なコーティングラインは、以下の操作を中心に配置できます。
ワークピースロード → 表面処理 → ガラス潤滑剤塗布 → コーティング処理/乾燥(必要に応じて) → 検査 → アンロード → 次の加熱・鍛造への搬送
1. ワークピースロード
チタン合金部品を指定されたキャリアまたは搬送装置にロードします。
治具とワークピースの位置決めは、製品の形状、重量、および必要なコーティング領域に応じて設計されます。
2. 表面処理
塗布前に、ワークピース表面は選択されたガラス潤滑剤システムの清浄度と準備要件を満たしている必要があります。
特定の準備方法は、製造プロセスとコーティング仕様に従って決定されます。
3. ガラス潤滑剤塗布
保護潤滑剤を必要な表面に均一に塗布します。
塗布パラメータは、以下のような要因に従って制御されます。
コーティング材料
ワークピースの形状
必要なコーティング厚さ
スプレー特性
該当する場合の製品温度
後続の鍛造要件
必要なカバレッジを達成するために、必要に応じて自動スプレーと手動タッチアップを組み合わせることができます。
4. コーティング処理と乾燥
選択された潤滑剤システムで要求される場合、コーティングされた部品は、さらなる取り扱いの前に適切な乾燥またはコンディショニングプロセスを受けます。
プロセス条件は、コーティングメーカーの技術要件と実際の鍛造プロセスに従って決定されます。
5. 検査とアンロード
コーティング後、ワークピースはアンロードされ、次の加熱および鍛造操作に搬送される前に、表面カバレッジとコーティング状態について検査できます。
専用コーティングラインの利点
一貫した潤滑剤塗布
制御されたコーティング装置は、標準化されていない手動塗布方法と比較して、再現性のあるカバレッジを提供します。
工業生産に適している
コンベア化された材料搬送と自動スプレーは、チタン合金鍛造品の反復生産をサポートできます。
自動および手動スプレーの組み合わせ
自動装置は主要なコーティング作業を処理でき、手動スプレーは複雑な表面や異なるワークピースタイプに柔軟性を提供します。
大型および重量のある鍛造品に対応可能
材料搬送システム、キャリア、およびコーティングステーションは、実際の製品の重量と寸法に応じて設計できます。
プロセス固有のエンジニアリング
システム全体は、標準的な粉体または液体塗装ライン構成を適用するのではなく、顧客の鍛造プロセスを中心に設計されています。
カスタムガラス潤滑剤コーティングソリューション
各生産ラインは、顧客の実際の鍛造およびコーティング要件に従って開発されます。
エンジニアリングのための重要な情報は以下の通りです。
チタン合金グレード
ワークピース図面
最大寸法
最大重量
製品形状
必要な生産能力
ガラス潤滑剤仕様
必要なコーティング厚さまたは塗布要件
表面処理要件
乾燥またはコンディショニング要件
ロード・アンロード方法
工場寸法
必要な自動化レベル
これらのパラメータに基づいて、材料搬送システム、ワークピースキャリア、コーティング塗布装置、自動および手動スプレー配置、換気システム、プロセス制御、および生産ライン全体のレイアウトをカバーするカスタムソリューションを開発できます。
チタン鍛造およびコーティングプロセス情報をお知らせいただき、カスタムガラス潤滑剤コーティングラインの提案と見積もりをご依頼ください。