|
|
| ブランド名: | CHG |
| モデル番号: | AC-32 |
| MOQ: | 1セット |
| 価格: | 100,000-300,000 USD |
| 支払条件: | L/C、D/P、D/A、T/T |
| 供給能力: | 年間10セット |
長い金属棚のための自動粉末塗装ライン
13.5 メートル の ハンガー を 備えた パーソナライズ された 粉末 コーティング システム
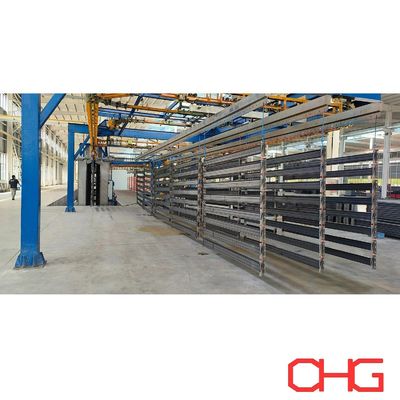
この自動粉末塗装生産ラインは,特に長い金属棚と同様の大型製造部品のために設計されています. システムは13.5メートルの長いハンガーで装備されています.超大型の棚製品が,コーティングプロセス全体で安全かつ効率的に輸送できるようにする.
耐久性のあるPP (ポリプロピレン) 材料で製造され,優れた化学耐性,耐腐蝕性,産業用コーティング環境での長寿命.
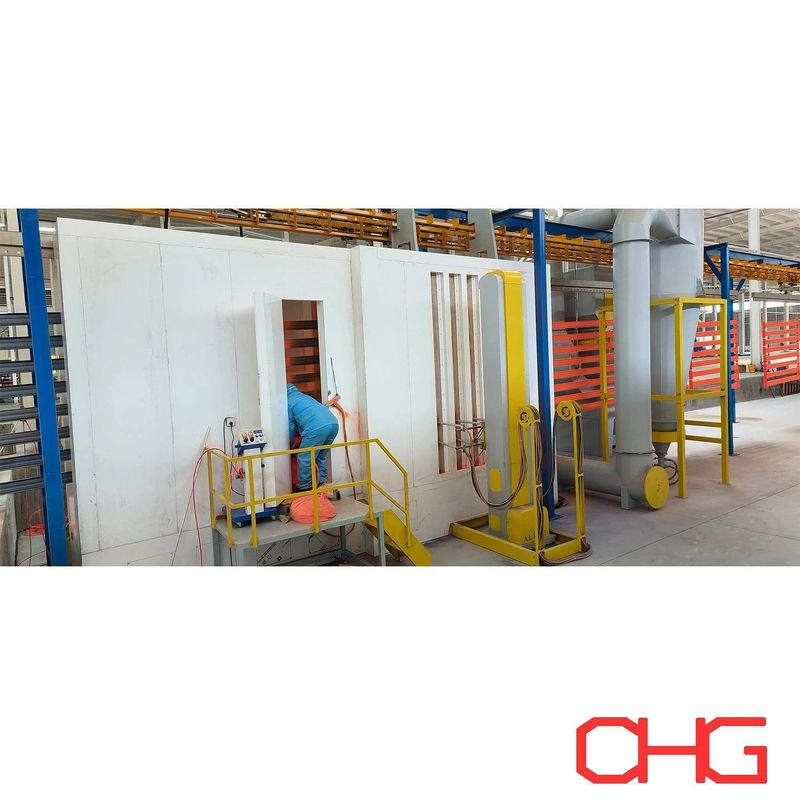
粉末塗装には,自動電気静止噴霧銃と手動のリッチアップステーションを組み合わせます.自動噴霧は,主要表面に効率的で繰り返し塗装を提供します.操作者が角を覆うことができます.入り口,関節,その他のアクセスが難しい部分.
材料の取り扱いに使用される電源・フリー・オーバーヘッドコンベアーは,異なるプロセス段階間の柔軟な作業部品移動と蓄積を可能にします.手動の積載と卸載は,長棚製品の寸法と構造特性を考慮するために採用されています..
主要な特徴
13長い棚の部品のための0.5メートルのハンガー配置
自動電気静止粉末噴射
複合性や深深の領域の手動調整
PP粉末スプレー用ブース
パワー・フリー・ヘッドコンベア
手動の積載と卸載
異なる棚設計のための柔軟な材料処理
パーソナライズされたプロセスと機器の構成
パワーとフリーコンベヤーシステム
長い 作業 品 を 扱う とき,コンベア 路線,ハンガー の 設計,荷物 容量,そして 作業 場 の 容積 を 慎重 に 考慮 する 必要 が あり ます.
パワーとフリーコンベアーは,生産要件に応じてキャリアを移動,停止,蓄積することができます.これは,従来の連続移動コンベヤーよりもプロセスの柔軟性を高めます特に大物や不規則な製品では
コンベアコンフィギュレーションは,次のとおり設計することができる:
作業部品の最大寸法と重量
ハンガーの長さと距離
必要な生産能力
プロセスのサイクル時間
積載と卸荷の仕様
工場の配置と利用可能な高さ
粉末の自動および手動的な適用
噴霧区画は,生産性と塗装の柔軟性をバランスするように設計されています.
自動噴霧銃は,通常の生産中に一貫した粉末塗布を提供し,安定したフィルム厚さと繰り返しの表面質を維持するのに役立ちます.手動リッチアップステーションは,製品の幾何学が完全な自動カバーを困難にする場合,自動システムを補完します..
この組み合わせは,複数の縁,関節,角,または深層表面を含む棚構造に特に適しています.
PP粉末スプレーブース
粉末室は,工業用粉末塗装用途に適したPP構造を使用しています.
利点は以下の通りです.
化学や腐食に耐性がある
耐久性のある建築
便利 な 清掃 と 保守
連続生産環境に適している
作業用品のサイズに応じて調整可能なブースの寸法
ブース,抽出システム,粉末回収設備,銃配置は生産要件に応じて構成できます.
粉末塗装プロセス
1表面の清掃と準備
塗装 する 前 に,金属 部品 は 油,油脂,塵,製造 残留物,その他の 表面 汚染物 を 除去 する ため に 適切に 清掃 さ れる 必要 が あり ます.
効果的な表面調製は,後続的な化学処理のためのクリーンな基質を提供し,コーティング粘着性と長期的仕上げ性能を改善するのに役立ちます.
2予備処理
洗浄後,作業用品は基板材料と要求される耐腐蝕性に応じて適切な予備処理を受けます.
処理には,いくつかの清掃,洗浄,変換処理段階が含まれます.正確な事前処理構成は,製品材料,操作環境,要求されるコーティング性能.
3乾燥している
前処理後,粉末を噴霧する前に残った水分は除去されます.
表面が静電粉末の施用のために十分に乾燥するまで,作業部品は乾燥セクションを通過します.適正 に 乾燥 する こと は,残る 水 や 湿気 に よっ て 塗装 の 欠陥 が 発生 する こと を 防ぐ に 役立ち ます.
4電気静止粉末の適用
準備された作業台は,粉末噴霧室に入ります.そこで,電磁的に充電された粉末は,接地された金属表面に適用されます.
オートマティックスプレーガンは,効率的で繰り返す粉末堆積を可能にする主要なコーティング操作を実行します.その後,追加のカバーを必要とする領域で手動のタッチアップを使用できます.
この組み合わせた噴霧方法により,次のことが達成されます.
粉末の均等な分布
安定したコーティング厚さ
複雑な構造のよりよいカバー
手動噴霧作業の減量
安定した生産品質
5粉末 固化
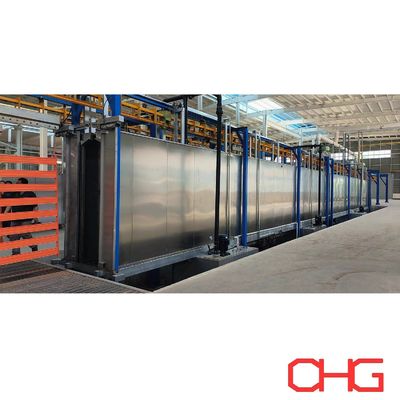
噴霧後,コーティングされた製品は固化炉に運ばれます.
制御された加熱条件下では,施された粉末が溶け,流れ,化学的に交差し,連続したコーティングフィルムを形成します.正確な固化パラメータは,粉末仕様に従って選択されます., 作業部品の特性, 要求されたコーティング性能
6冷却する
固化炉を外した後に,完成した作業部件は,さらに処理する前に冷却させられます.
冷却段階では,完成したコーティングを安定させ,検査,卸荷,または後の生産プロセスのために製品を準備します.
7最終的な品質検査
完成品は,適用されるコーティング要件に従って検査することができます.
典型的な検査項目は以下のとおりです.
厚さ
表面の形状
コーティングの均一性
粘着性
色と仕上げ
表面表面に表示される塗装の欠陥
パーソナル・エンジニアリング 粉末塗装ソリューション
粉末コーティングの生産ラインは,単一の標準構成として供給されるのではなく,各顧客の製品,生産要件,工場条件に応じてカスタム設計されています.
重要なエンジニアリングパラメータは以下の通りである.
工品の寸法と重量
日時生産能力
製品素材
要求されるコーティング性能
予備処理要件
色数と色変化頻度
工場用スペース
暖房エネルギー源
必要な自動化レベル
この情報に基づいて,適切なプロセスレイアウト,コンベヤー構成,スプレーシステム,固化溶液,設備の整体配置を 開発することができます.
製品仕様と生産要件を教えてください. パーソナライズされた技術提案と,あなたの粉末コーティングプロジェクトのための報名を受け取ります.